Ginawa ng PBS (Polybutylene Succinate), ganap na nabubulok. Mga Tampok: 1.Home compostable 2. Raw material: ...
Magbasa pa
Ang isang sheath-core bicomponent fiber ay tinutukoy ng tatlong numero bago ang anumang bagay: sheath melting point, sheath/core ratio, at core tenacity. Ang salitang "bicomponent" ay nagpapatunay lamang na ang dalawang polimer ay pinaikot sa isang filament; hindi nito kinukumpirma na ang hibla ay magbubuklod sa temperatura ng iyong kalendaryo, makakaligtas sa init sa ibaba ng agos, o mananatiling lakas ng core pagkatapos ng carding. Sa karaniwang konstruksyon, ang mas mababang natutunaw na kaluban—co-PET, PE, o low-melt na nylon—ay sumasaklaw sa mas mataas na natutunaw na core gaya ng PET o nylon. Ang kaluban ay nagiging malagkit; ang core ay nagdadala ng load. Ipinapaliwanag ng dibisyong iyon kung bakit lumilitaw ang mga fiber na ito sa nonwoven bonding, automotive interiors, filtration, hygiene, at shoe uppers, kung saan maaaring palitan o bawasan ng kinokontrol na thermal bond ang isang hiwalay na binder.
Tratuhin ang isang 110 °C na low-melt polyester sheath at isang 85 °C low-melt nylon sheath bilang iba't ibang mga pamilya ng proseso. Maaari silang magbahagi ng salitang "sheath-core," ngunit hindi sila magkapareho ng hot-roll window, moisture sensitivity, o mga kinakailangan sa pagtatapos. Ang isang pagsubok na gumagana sa isang baitang ay hindi katibayan na ang isa ay magiging sukat.
Ang halaga ay wala sa hibla lamang. Ito ay nagmumula sa pagpapalit ng binder resin, paglikha ng mga siksik na punto ng bono sa mas mababang add-on, at pagpapanatiling mas malambot ang web kaysa sa isang alternatibong may malaking resin. Ang concentric core ay nagbibigay ng pare-parehong saklaw ng sheath at predictable bonding. Ang isang sira-sira na core ay maaaring gumawa ng self-crimp pagkatapos ng heat treatment, na nagdaragdag ng maramihan ngunit ginagawang mas hindi mahulaan ang pagbuo ng web.
Sa thermal bonding, ang web ay pinainit sa itaas ng sheath melting peak ngunit sa ibaba ng core melting peak. Ang presyon at oras ng tirahan ay nagtakda ng lugar ng bono; itinatakda ng temperatura kung umaagos ang kaluban. Ang 110 °C sheath ay madalas na nagsisimula sa paligid ng 125–135 °C na temperatura sa ibabaw ng web, ngunit iyon ay isang panimulang punto, hindi isang garantiya. Ang bilis ng linya, nip pressure, fiber denier, at web density ay maaaring ilipat ang kapaki-pakinabang na window nang 10 °C o higit pa.
Para sa mas malawak na view ng produkto, tingnan ang hanay ng sinulid na sheath-core at ihambing ang mga opsyon na concentric, sira-sira, at low-melt binder bago ayusin ang isang detalye.
Ang isang detalye ng pagbili ay dapat magbasa tulad ng isang window ng proseso, hindi isang linya ng catalog. Ayusin ang mga item na ito bago ang unang pagsubok: polymer pair at melting peak ng DSC; sheath/core ratio ayon sa cross-section; denier bawat filament at kabuuang denier; tenacity at pagpahaba sa break; crimp at tapusin; hot-air at pigsa pag-urong; paraan ng kulay; at maraming traceability. Kung ang hibla ay para sa medikal o hygiene web, magdagdag ng finish chemistry at extractable sa talakayan.
Para sa 110 °C low-melt polyester sheath-core grade, tingnan ang cross-section data ng supplier at rekomendasyon sa bonding laban sa iyong mga kondisyon sa kalendaryo o oven.
 Sheath-Core Low-Melt Polyester Yarn 110°C Bi-component yarn na may 110°C melting sheath at polyester core para sa thermal bonding; suriin ang cross-section at bonding data laban sa iyong mga kondisyon sa proseso. Tingnan ang Produkto →
Ang talahanayan sa ibaba ay isang panimulang punto para sa pagpili ng materyal, hindi isang kapalit para sa isang pagsubok sa linya.
| Konstruksyon | Karaniwang sheath/core | Pinakamahusay na akma | Pangunahing panganib kung maling tinukoy |
|---|---|---|---|
| PET / low-melt na co-PET, sa paligid ng 110 °C sheath | 30/70 hanggang 50/50 | Nonwoven thermal bonding, automotive interior, pagsasala | Mahinang mga bono kung mababa ang temperatura ng linya; pagkawala ng core kung masyadong mataas ang sheath ratio |
| PE / PET | 40/60 hanggang 50/50 | Malambot na nonwoven, kalinisan, packaging, pang-itaas ng sapatos | Makitid na hot-roll window; malagkit at sheath smear |
| Low-melt nylon, sa paligid ng 85 °C sheath | Tulad ng napagkasunduan ng cross-section | Mababang-temperatura na pagbubuklod, naylon-compatible na pang-industriyang tela | Kailangang suriin ang moisture pickup at finish compatibility |
Kung ang application ay nangangailangan ng mas mababang activation temperature, lumipat sa naaangkop na low-melt polymer family sa halip na itulak ang 110 °C grade sa labas ng bintana nito.
Ang sheath ratio ay isang trade-off sa pagitan ng adhesive volume at core strength. Sa parehong kabuuang denier, ang isang 30/70 fiber ay nag-iiwan ng higit pang PET core upang magdala ng load, ngunit kailangan nito ng mas mahusay na paglipat ng init at maaaring magpakita ng mga mahihinang spot kung saan ang kaluban ay manipis. Ang isang 50/50 fiber bond ay mas madali at nagbibigay ng isang mas malambot na kamay sa mababang presyon, ngunit ang pangunahing kontribusyon ay bumababa at ang hibla ay maaaring maging tacky sa mainit na mga rolyo.
Ang sira-sira na pagkakalagay ay nagdaragdag ng isa pang variable. Maaari itong lumikha ng kapaki-pakinabang na crimp, ngunit nangangahulugan din ito na ang kapal ng kaluban ay nag-iiba sa paligid ng circumference. Ang mga mamimili na nag-inspeksyon lamang sa average na kapal ng coating ay maaaring makaligtaan ang manipis na gilid na pagkakalantad, na lumalabas sa ibang pagkakataon bilang pagkakaiba-iba ng bono o core fibrillation.
Kung saan kailangan ng mas mababang activation temperature o nylon compatibility, 85 °C low-melt nylon grades ay maaaring palawakin ang mga opsyon sa materyal, ngunit humihingi din sila ng moisture control at mas mahigpit na finish check.
 Low-Melt Nylon Yarn para sa Heat-Sensitive Textiles Ang copolyamide bonding yarn ay uma-activate malapit sa 85°C para sa heat-sensitive fibers; isaalang-alang ito kapag kailangan ang mas mababang temperatura na pagkakatugma ng nylon, na may kontrol sa kahalumigmigan. Tingnan ang Produkto →
Para sa mga detalye ng proseso sa mga marka ng thermal bonding, tingnan thermal bonding na low-melt yarns .
Karamihan sa mga pagkabigo ay lumalabas bilang pagkakaiba-iba ng lakas ng bono, mga depekto sa ibabaw, o hindi maipaliwanag na pag-urong pagkatapos ng pagtanda. Ang sanhi ay kadalasang hindi ang pares ng polimer ngunit ang agwat sa pagitan ng sample ng lab at ng linya ng produksyon: ang presyon ng kalendaryo ng lab, density ng web, at oras ng tirahan ay bihirang magkapareho sa planta.
Kung nabali ang kaluban sa panahon ng carding, pinaghihinalaan na matapos, kulot, o sobrang agresibong pagbubukas sa halip na pagtaas ng temperatura. Kung ang mga bono ay mahina sa mga gilid ngunit malakas sa gitna, suriin ang nip parallelism at pagkakaiba-iba ng web density bago baguhin ang polymer grade.
Madalas pumapasok ang PE/PET bi-component grade kung saan mahalaga ang lambot at mababang activation temperature, gaya ng hygiene, packaging, at mga tela sa itaas ng sapatos.
 PE/PET Bi-Component Yarn para sa Malambot na Cool-Touch na Tela Ang dual-polymer filament yarn ay nagbibigay ng malambot na handle at cooling touch para sa magaan na damit at pang-industriyang tela; kumpirmahin ang end-of-life route nang hiwalay sa mga nabubulok na grado. Tingnan ang Produkto →
Ang mga ito ay hindi mapapalitan ng mga biodegradable na grado; kumpirmahin nang hiwalay ang ruta ng pagtatapos ng buhay kung iyon ay kinakailangan ng programa.
Kapag naghahambing ng mga quote, humingi ng data na partikular sa lot, hindi isang generic na TDS. Kasama sa isang kapaki-pakinabang na pakete ng panipi ang DSC melting peak, sheath/core ratio ayon sa cross-section, tenacity at elongation, shrinkage, crimp, finish type, packaging, at isang retained sample mula sa production lot. Para sa mga custom na kulay, magdagdag ng dope-dyed o dyeable na katayuan at mga kinakailangan sa colorfastness. Para sa paghahatid sa ibang bansa, kumpirmahin ang pallet protection, moisture barrier, at port handling mula sa lokasyon ng supplier.
Hindi. Ang Sheath-core ay isang bicomponent architecture. Kasama rin sa bicomponent ang magkatabi, mga isla-sa-dagat, at mga istrukturang naka-segment na pie. Ang pagkakaiba ay mahalaga dahil ang bawat arkitektura ay nalulutas ang isang iba't ibang mga problema: bonding, crimp, microfilament paglikha, o lakas.
Pareho, ngunit sa magkaibang dahilan. Itinatakda ng Melting point ang temperatura ng pag-activate at ang panganib sa mga kalapit na materyal na sensitibo sa init. Itinatakda ng sheath ratio kung gaano karaming pandikit ang magagamit at kung gaano karaming core ang natitira para sa lakas. Ang mababang tuldok ng pagkatunaw ay hindi makakatumbas para sa isang layer ng kaluban na masyadong manipis o hindi maganda ang pagkakabahagi.
Oo, ang mga konstruksyon na nakabatay sa PLA, PBS, o iba pang nabubulok na polymer ay umiiral, ngunit ang "bio-based," "biodegradable," at "compostable" ay hindi kasingkahulugan. Hilingin ang pamantayan sa pagsusulit, ang kapaligiran ng pagtatapon, at ang sertipikadong grado sa halip na tanggapin ang isang pangkalahatang paghahabol.
Magsimula sa denier, tenacity, elongation, crimp, at finish. Magdagdag ng mga pagsusuri sa DSC at cross-section kapag ang lote ay para sa isang kritikal na linya ng pagbubuklod. Panatilihin ang isang napanatili na sample at itala ang mga kundisyon ng linya na ginamit sa unang matagumpay na pagsubok; ang record na iyon ay mas kapaki-pakinabang kaysa sa isang sertipiko lamang kapag ang isang lote sa hinaharap ay kumikilos nang iba.
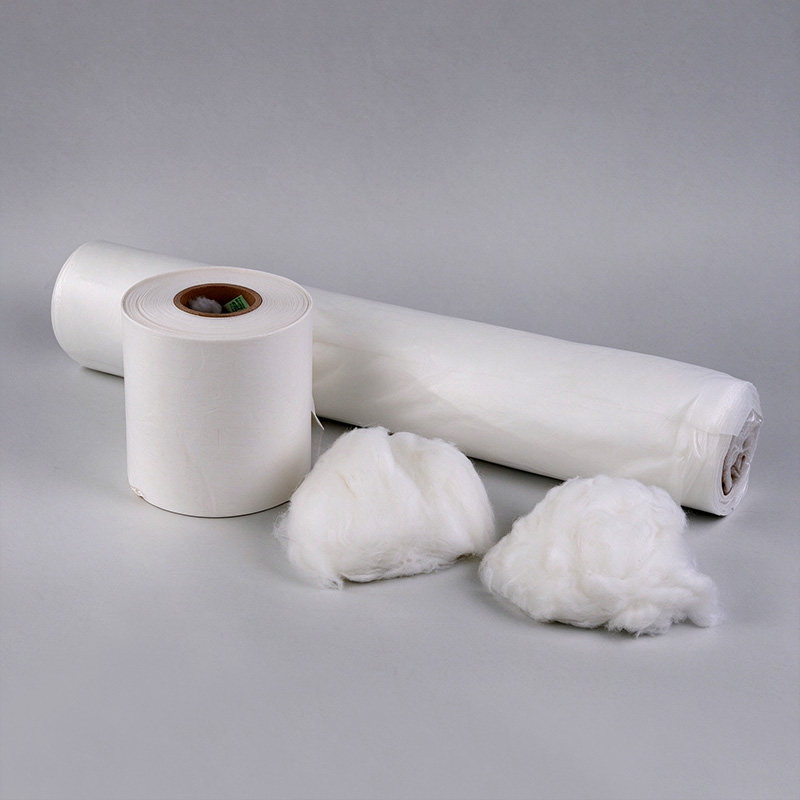
Ginawa ng PBS (Polybutylene Succinate), ganap na nabubulok. Mga Tampok: 1.Home compostable 2. Raw material: ...
Magbasa pa
Ginagawa ito gamit ang bio-base PLA, ganap na biodegradable Tampok: 1. Produkto ng Pang -industriya na ...
Magbasa pa
Ginagawa ito gamit ang polyester, maaari nating espesyal na makagawa ng pinakamahusay na sinulid, 7d at 10d dty ay ma...
Magbasa paKung inihahambing mo ang ECDP sa cationic dyeable polyester, magsimula sa konklusyong ito: Ang ECDP ay karaniwang hindi isang hiwalay na pamilya ng fiber....
Magbasa paA converter comparing two polyethylene yarn quotes often finds the same promises on both data sheets: low moisture regain, good chemical resistance, and long s...
Magbasa paAng isang mamimili ng workwear ay naglalaba ng ESD shirt nang 25 beses, sinusuri ito muli, at nakitang tumaas ang resistensya sa ibabaw mula sa humigit-ku...
Magbasa paMangyaring punan ang form sa ibaba at makikipag -ugnay sa iyo ang aming koponan sa lalong madaling panahon.
Addres: No.66 Qiaogang Road, Haian, Nantong City, Jiangsu Province, China
E-mail: admin@gcfiber.com
Copyright © GC Fiber All Rights Reserved.
